


技术专栏
← 返回上一级
嘉立创CNC免费/特价打样活动及设计建议
2026-10-09 12:03:43
48
0
嘉立创CNC免费/特价打样活动
活动规则说明
一、活动基本信息
1. 活动时间:即日起至 2027 年 01 月 01 日(后续根据实际情况调整)。
2. 下单与审核:仅限活动页面下单有效,零件是否符合活动要求,需先上传 STEP/STP 格式文件至活动页进行系统评估,最终结果以系统评估为主;人工审核判定不符合要求或现有工艺无法加工时,平台有权进行退单处理。
3. 每日额度:系统 每日早上9:00 根据工厂产能和用户的实际使用情况,开放当天活动单总额度,先到先得,下满即止。
二、每月可参与次数与权益
1、 活动次数
用户每月可参与10件 (含2件免费+8件特价),同款零件每次限下单2件,每次下单数量不得超过当月剩余可参与次数。
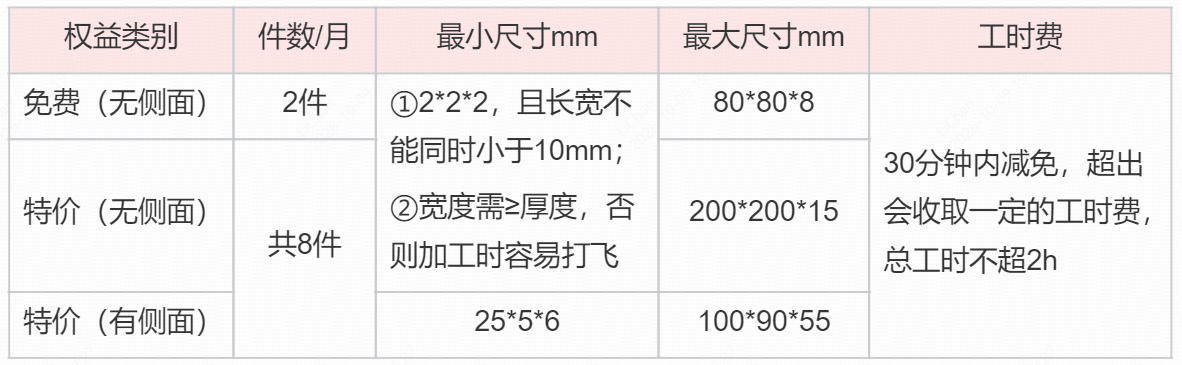
PS:免费机会用完就去用特价机会,请勿注册多个账号去获取免费权益,系统检测到多账号下单行为将永久取消免费件数权益,仅保留特价件数资格,无法解除。请遵守平台规则,使用单一账号下单。
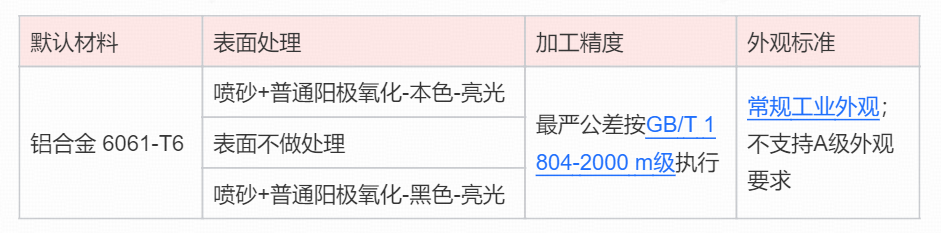
2、 固定加工标准(不支持修改):
本活动所有打样零件统一执行以下标准,不支持自定义调整。如有特殊加工需求,可跳转至常规下单页询价下单。
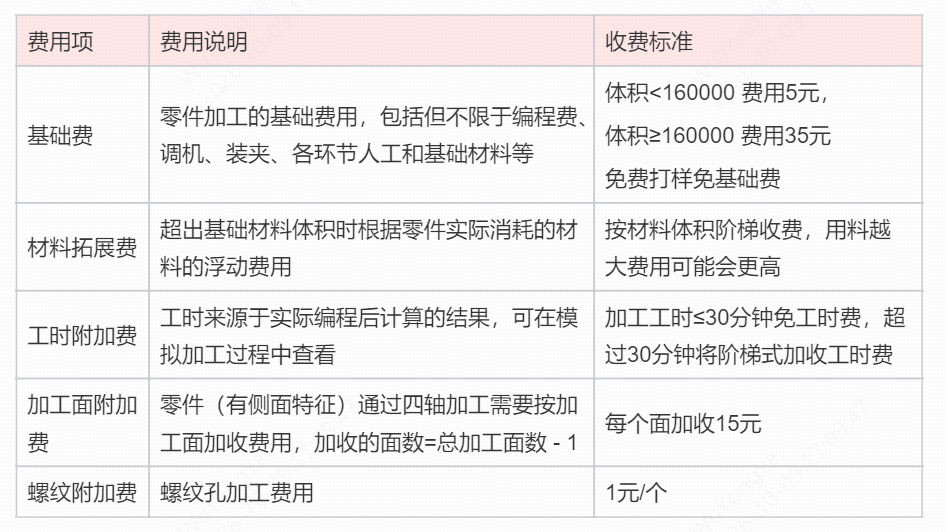
3、 活动费用核算标准
三、下单、改单与退单规则
1. 关于下单:符合活动要求的可直接下单,不满足活动要求下单的零件可跳转至正常下单页,按实际费用支付下单。
2. 关于改单:订单支付后,不支持变更图档、变更地址、取消订单(20分钟内可以取消),请确认后再下单。
3. 关于退单:经人工审核发现活动现有工艺无法加工,或零件不符合活动要求时,平台有权进行退单处理。
4. 订单交期:工厂按交期进行生产,具体发货时间以系统显示的交期为准,请耐心等待。
四、运费说明
1. 关于活动运费:当前活动不包邮,您可通过邀请好友参与活动获取运费抵扣券,点击了解具体规则。
2. 关于合并发货:同天19:00前支付的同快递、同收货地址的特价单支持绑定一起发货(支付时自动减免首重运费,不支持与常规单的绑定);
3. 关于收货:请正确填写收货人信息,如因信息填写错误、虚假等导致快递无法送达或报废处理,平台将不予负责;
五、售后说明
小划伤、氧化有色差、氧化挂点等引起的划痕等不接受投诉,特价单不做外观件,如果掉件或者发错货可联系客服直接重补做;
六、重要声明
1. 模型使用授权:参与本活动即默认授权平台使用零件成品模型用于宣传展示;平台不会向任何第三方客户公开或提供文件下载权限,用户自愿开源除外;
2. 反恶意刷单声明:
● 本活动旨在助力工程师切实的研发打样需要,将资源真正投入于工程师有价值的新产品研发上,谢绝一切无价值的特价打样,禁止多账号下单。
● 系统将通过文件信息、收件信息、下单行为等维度自动判定恶意刷单。一经发现,平台有权取消订单,并永久取消其特价打样的资格。
以上内容最终解释权归嘉立创所有。
活动设计建议
针对很多客户对活动打样标准不了解,模型容易被 NG 的现状,我们制作了此份设计建议。
嘉立创云CAD - 3D模型在线设计 https://www.jlc-cad.com/home
一、 螺纹加工说明:
(一)基本信息:
1. 支持范围:活动仅支持加工 M2-M10 公制粗牙(标准牙距)。
2. 不支持范围:零件厚度 > 14mm,非标准牙距,其他螺纹规格;如需加工未支持的螺纹规格(如细牙、英制螺纹等),请跳转至常规下单页询价下单。
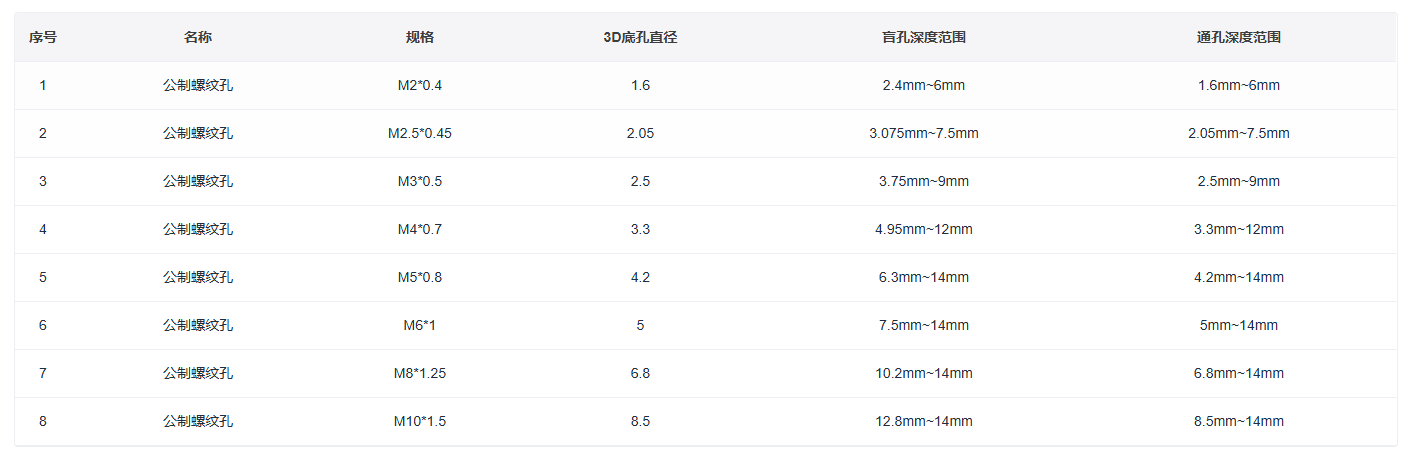
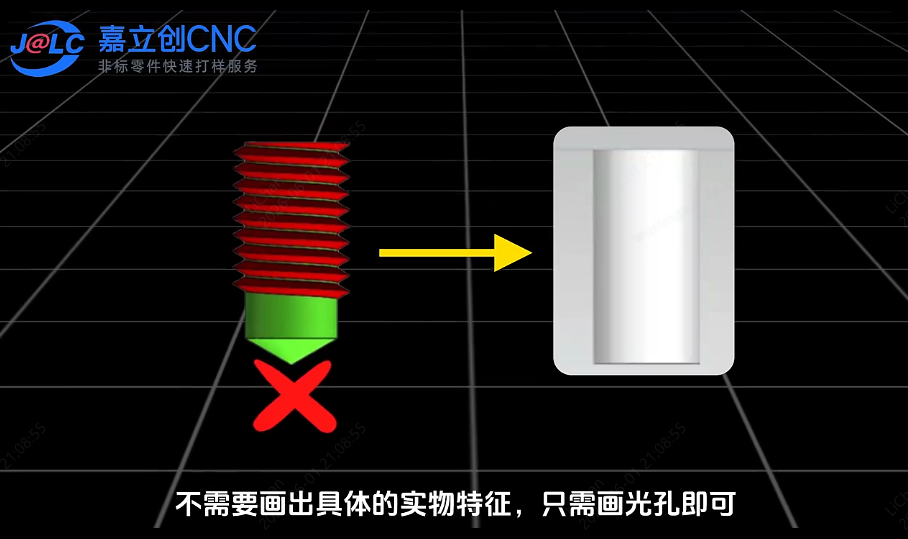
3. 识别方式:无需画实体螺纹,仅需在 3D 模型中绘制对应直径大小/深度的光孔,系统将自动识别,确认后即可加工螺纹。(需加收一定费用,具体参数见下表)
(二)制图规范:
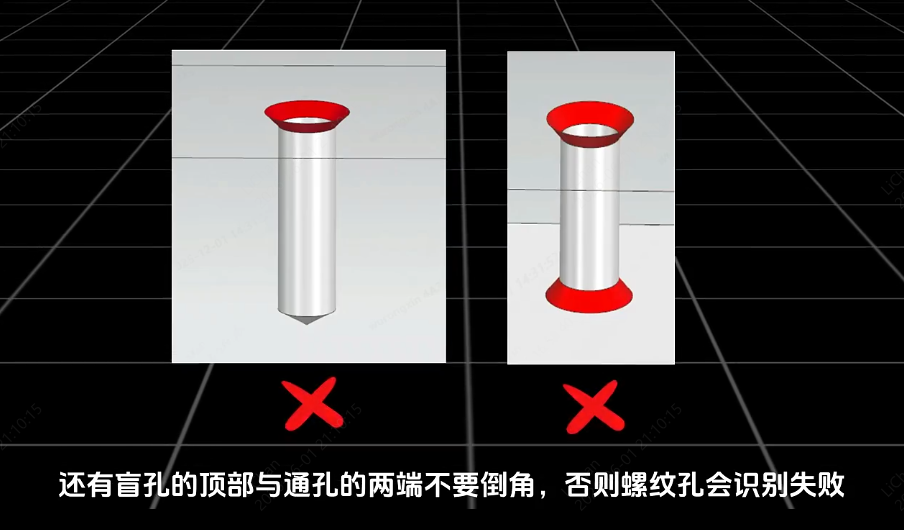
1. 孔口不要倒角:螺纹底孔的孔口和通孔的孔底不要画任何倒角,平台会按对应螺纹规格的加工标准自动倒角,如果画了倒角将无法识别。
2. 勿画实体螺纹:3D模型上只需绘制光底孔即可,实体螺纹会导致系统识别失败;
3. 螺纹底孔设计:所有螺纹底孔请设计为平底孔,锥孔、斜孔等非平底孔无法识别;
4. 孔内特征:孔内孔,沉头孔特征目前暂无法识别加工。
5. 孔位安全距离:
● 活动采用机上攻牙工艺,距离不足会导致刀柄与零件碰撞。因此:
○ 台阶顶部到孔口高度<=2时:所有螺纹底孔孔壁(注意:是孔壁)到台阶的最小距离要>1。
○ 台阶顶部到孔口高度>2时:当螺纹底孔直径d<=3,螺纹底孔中心(注意:是孔中心)到台阶的最小距离要>2.2。当螺纹底孔直径d>3,螺纹底孔壁(注意:是孔壁)到台阶的最小距离要>2.2。
● 孔边到零件边缘(侧壁)的最小距离需>1mm,否则容易造成加工破边。
6. 螺纹深度设计:螺纹深度设计范围详见下表。
PS:由于丝锥无法完全触底加工,实际有效牙深会比设计孔深浅约 1 倍螺纹外径。请合理设计锁紧长度(建议 1~2 倍径)。
示例:当螺丝可拧入长度为4~5mm时,实际加工有效螺纹深度需达到 5~6mm,那么建议螺纹底孔深度设计为 7.5mm左右。
(三)标准底孔直径/深度对照表
请对照螺纹孔规格画出对应的3D底孔直径和深度。例如:需要加工M3螺纹,3D模型上底孔直径需设计为2.5mm,盲孔深度设计在3.75~9mm之间,通孔深度设计在2.5mm~9mm之间。
|
|
二、沉头孔设计避坑:
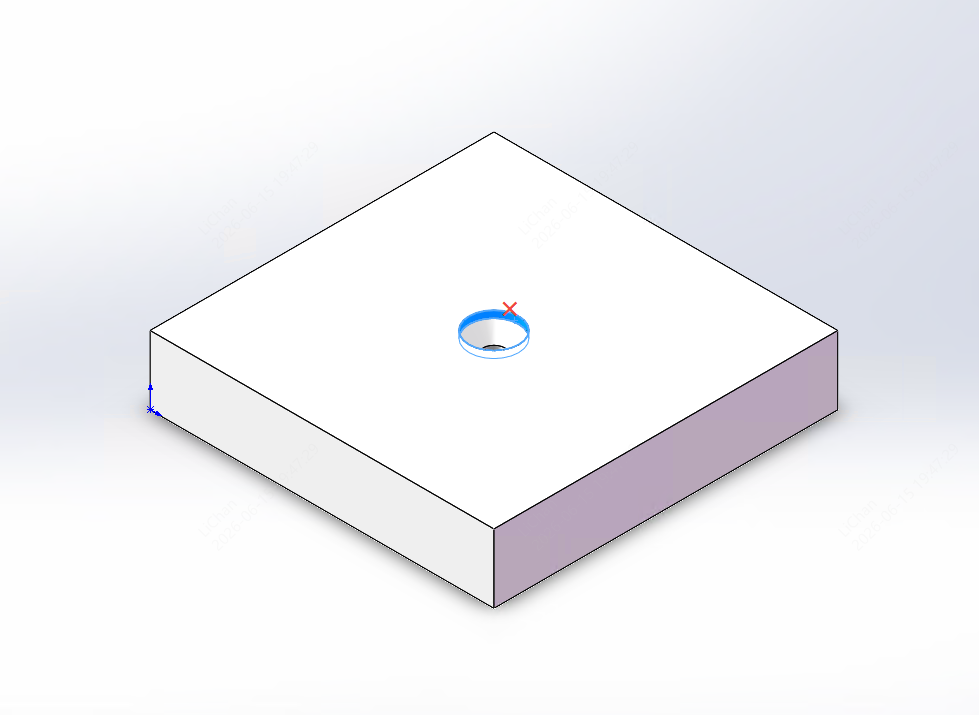
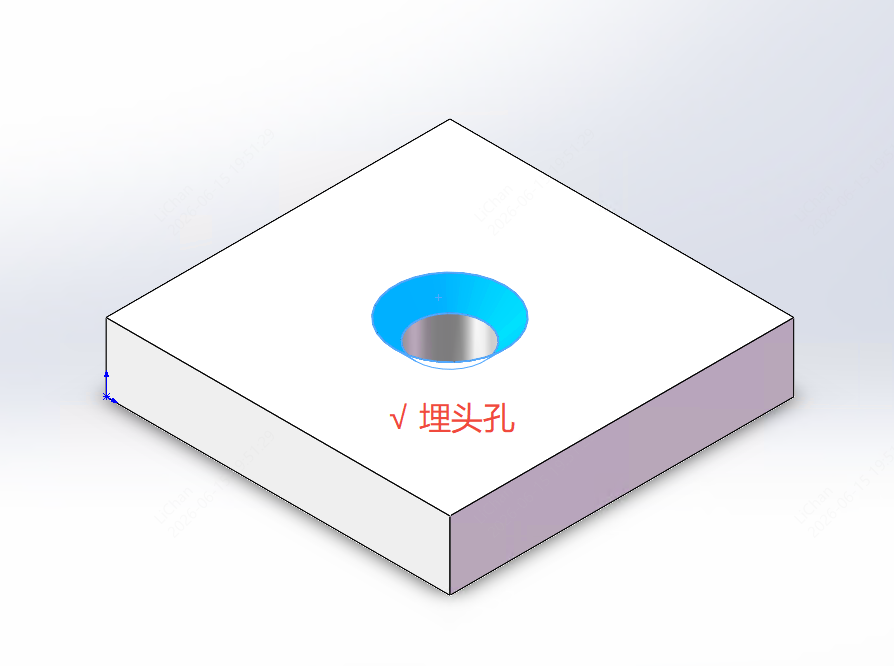
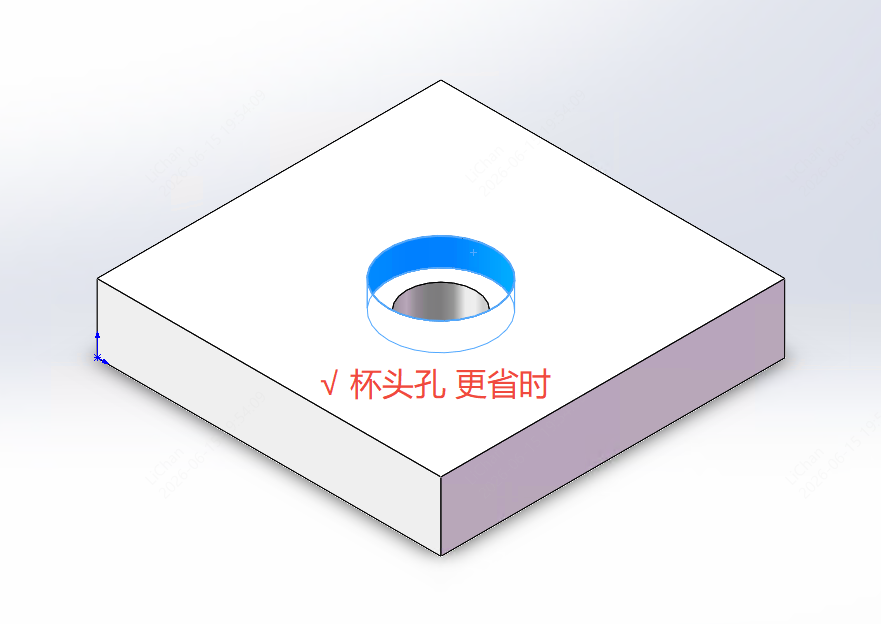
1. 外形设计建议:请设计为标准埋头孔和杯头孔;不支持孔内V型孔设计;
|
|
|
不支持孔内V型孔 | 建议改成埋头孔 | 杯头孔加工时间更短 |
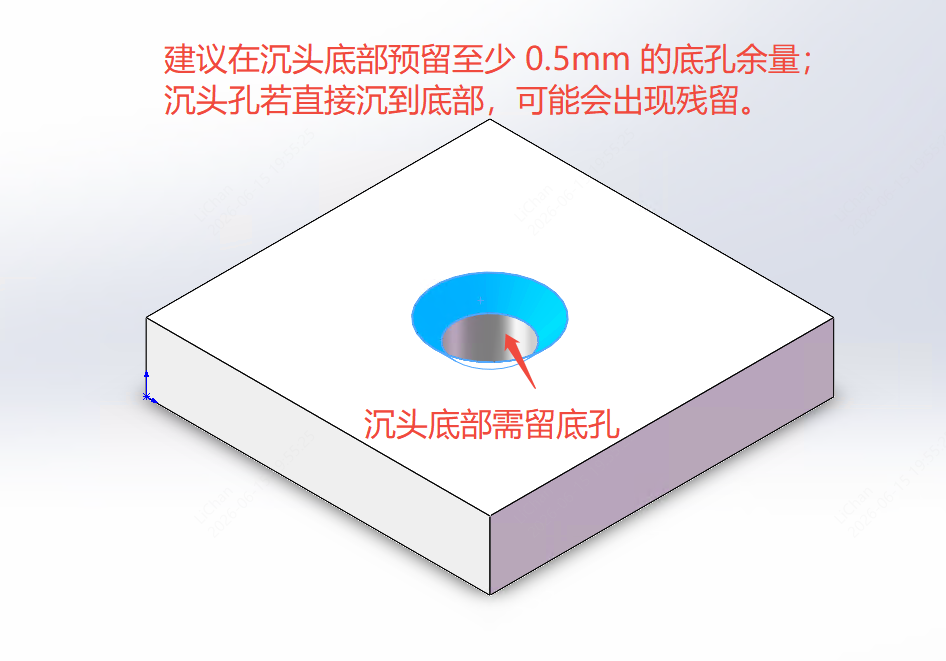
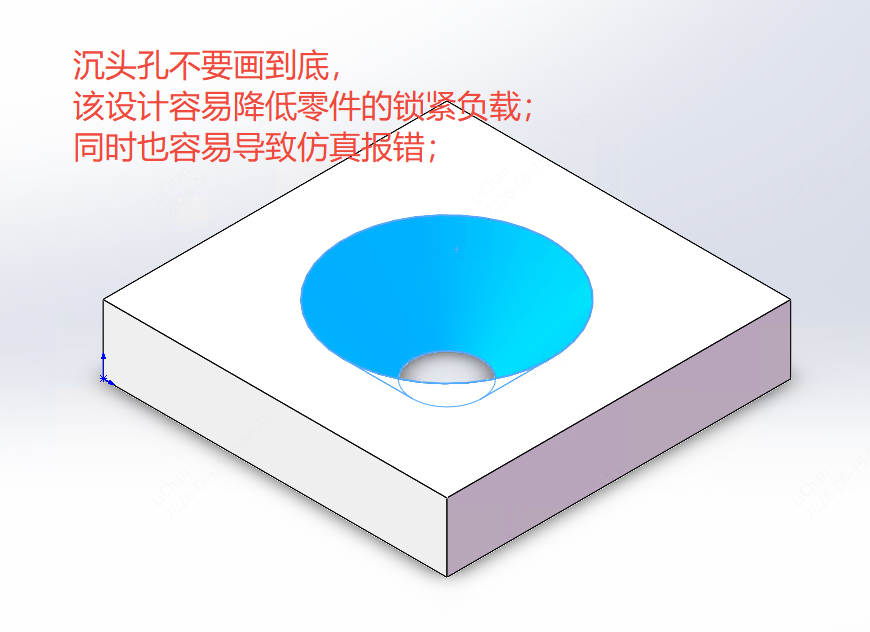
2. 沉头深度建议:建议在沉头底部预留至少 0.5mm 的底孔余量;沉头孔若直接沉到底部,可能会出现残留。
|
|
沉孔需留0.5mm底孔余量 | 沉孔不要画到底 |
三、倒角设计避坑:
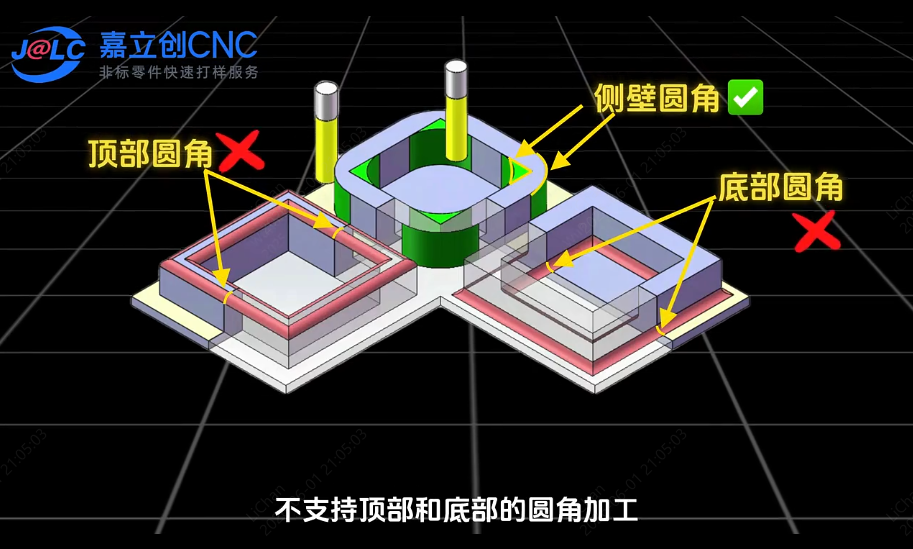
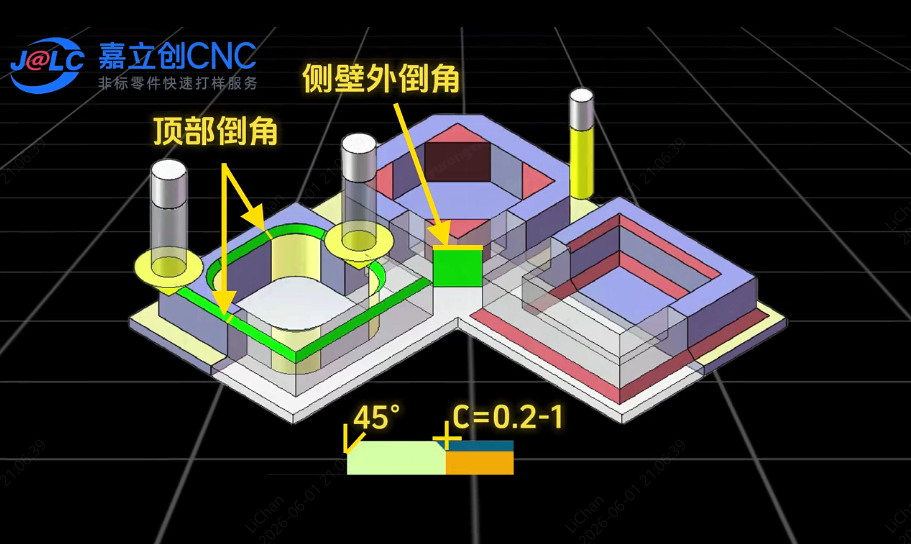
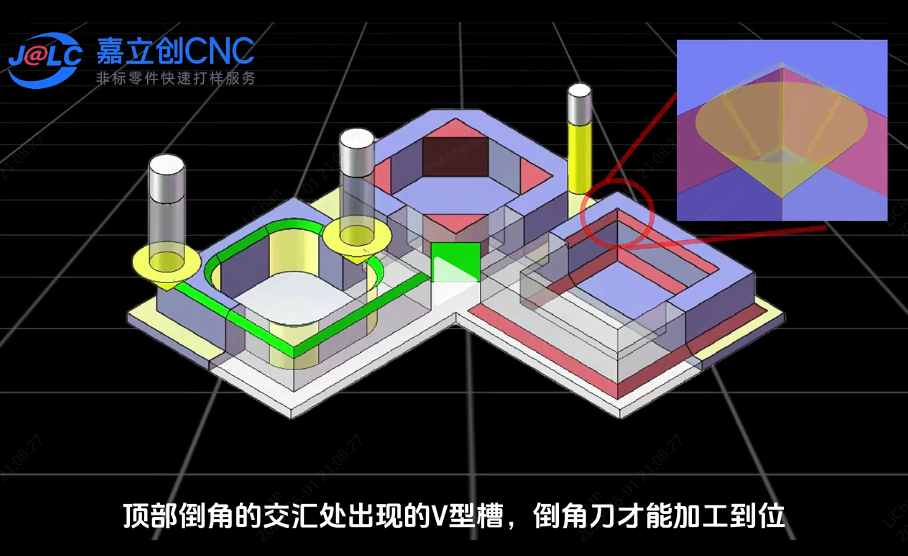
1. 默认处理:模型未画倒角或者不是标准45°平面倒角, 默认按C0.2倒角去毛刺加工处理。一般情况下,不设计倒角,可以省去额外的加工费用、提高加工效率,建议不画倒角;
2. 设计规范:
● 平面倒角请设计为标准 45° C角且尺寸 ≤ 1mm。
● 如需倒R角,仅支持单面倒 R 角,请勿双面都倒R角。
● 同一零件上的倒角需连贯且大小一致,避免大小不一、一半倒角一半不倒的情况。
● 请勿设计成一面圆倒角,一面阶梯的结构。
|
|
|
四、内角设计避坑:
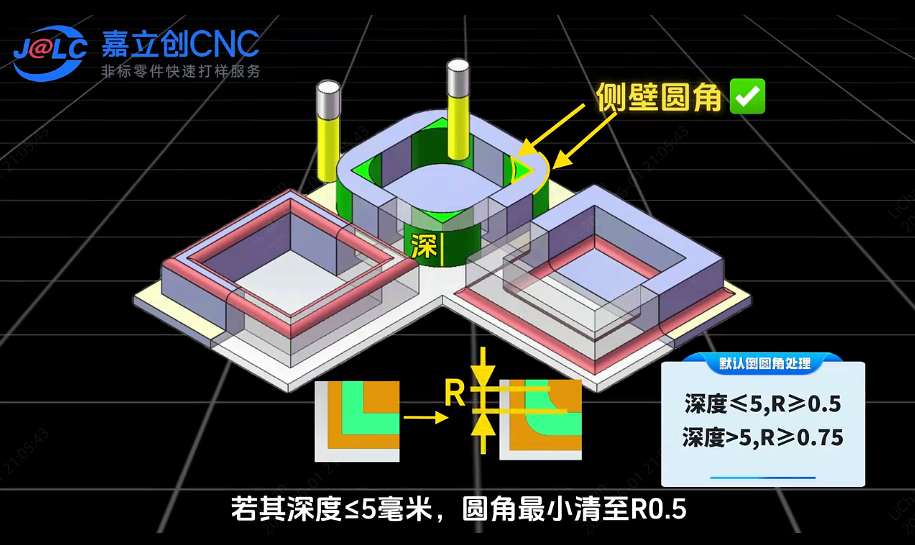
1. 内尖角需倒圆:CNC加工刀具为圆柱体,无法加工尖角,腔内侧壁请圆角过渡。
点击了解具体原因。
2. 省时省钱建议:R角越大,加工时长越短,成本越低,可适当放大 R 角以减少加工时长。
3. 直角装配方案:若内角必须为直角才能装配,建议设计避空槽。避空槽不建议做成完整半圆,可采用约 1/3 圆的圆弧,且避空尺寸必须大于加工刀具半径,不能与刀具半径相等。
零件类型 | 设计规范 | 参考图例 |
无侧面特征 | 厚度≤5mm的工件直角默认最小清至R0.5,>5mm的工件直角默认最小清至R0.75 |
|
有侧面特征 | ①所有工件内角均需设计 ≥ R0.5mm; ②0.5mm ≤ R < 1.0mm,直径/高度需 ≥ 1:5 |
五、 装夹面设计要求:
(一) 无侧面特征:
零件类型 | 加工机床 | 装夹方式 | 设计规范 | 参考图例 |
无侧面特征 | 3轴自动化 | 真空吸盘装夹 | 1.零件可吸附面积需占包围盒面积35%以上; 2.零件吸附面建议不倒角,否则可能会影响系统识别 |
|
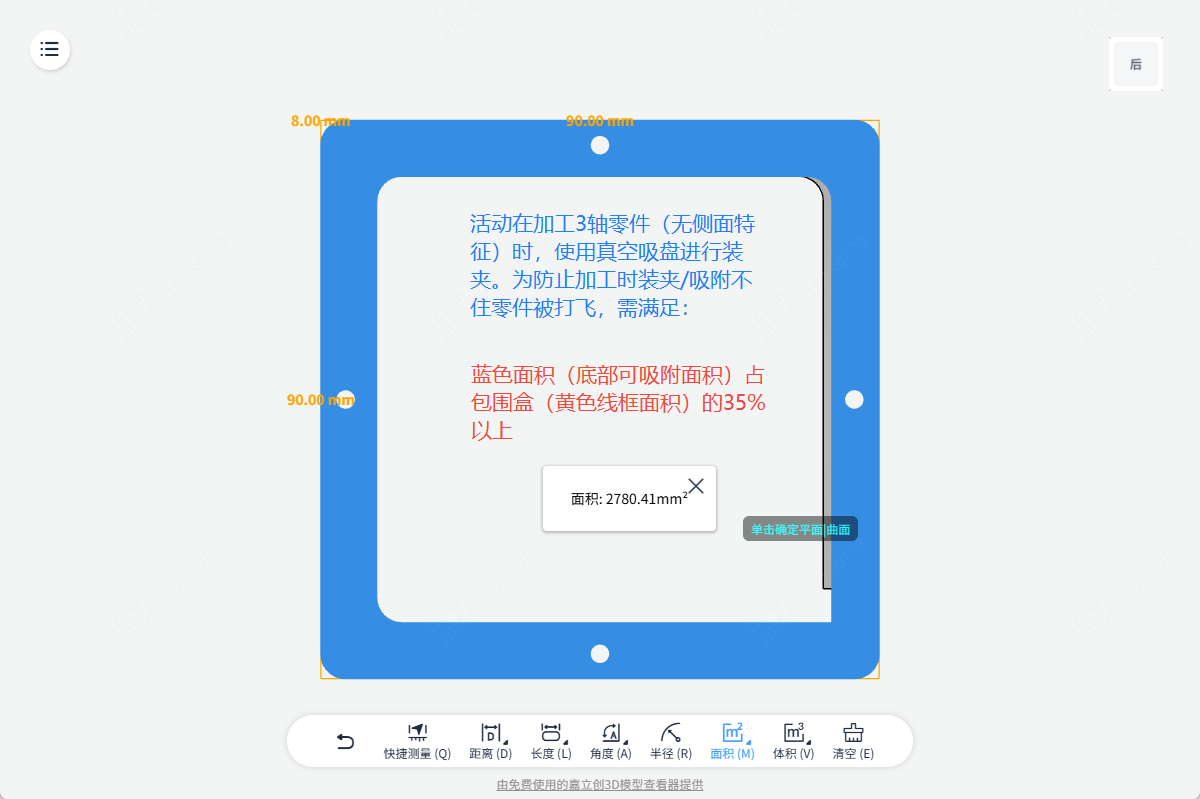
(二) 有侧面特征:
零件类型 | 加工机床 | 装夹方式 | 设计规范 | 参考图例 |
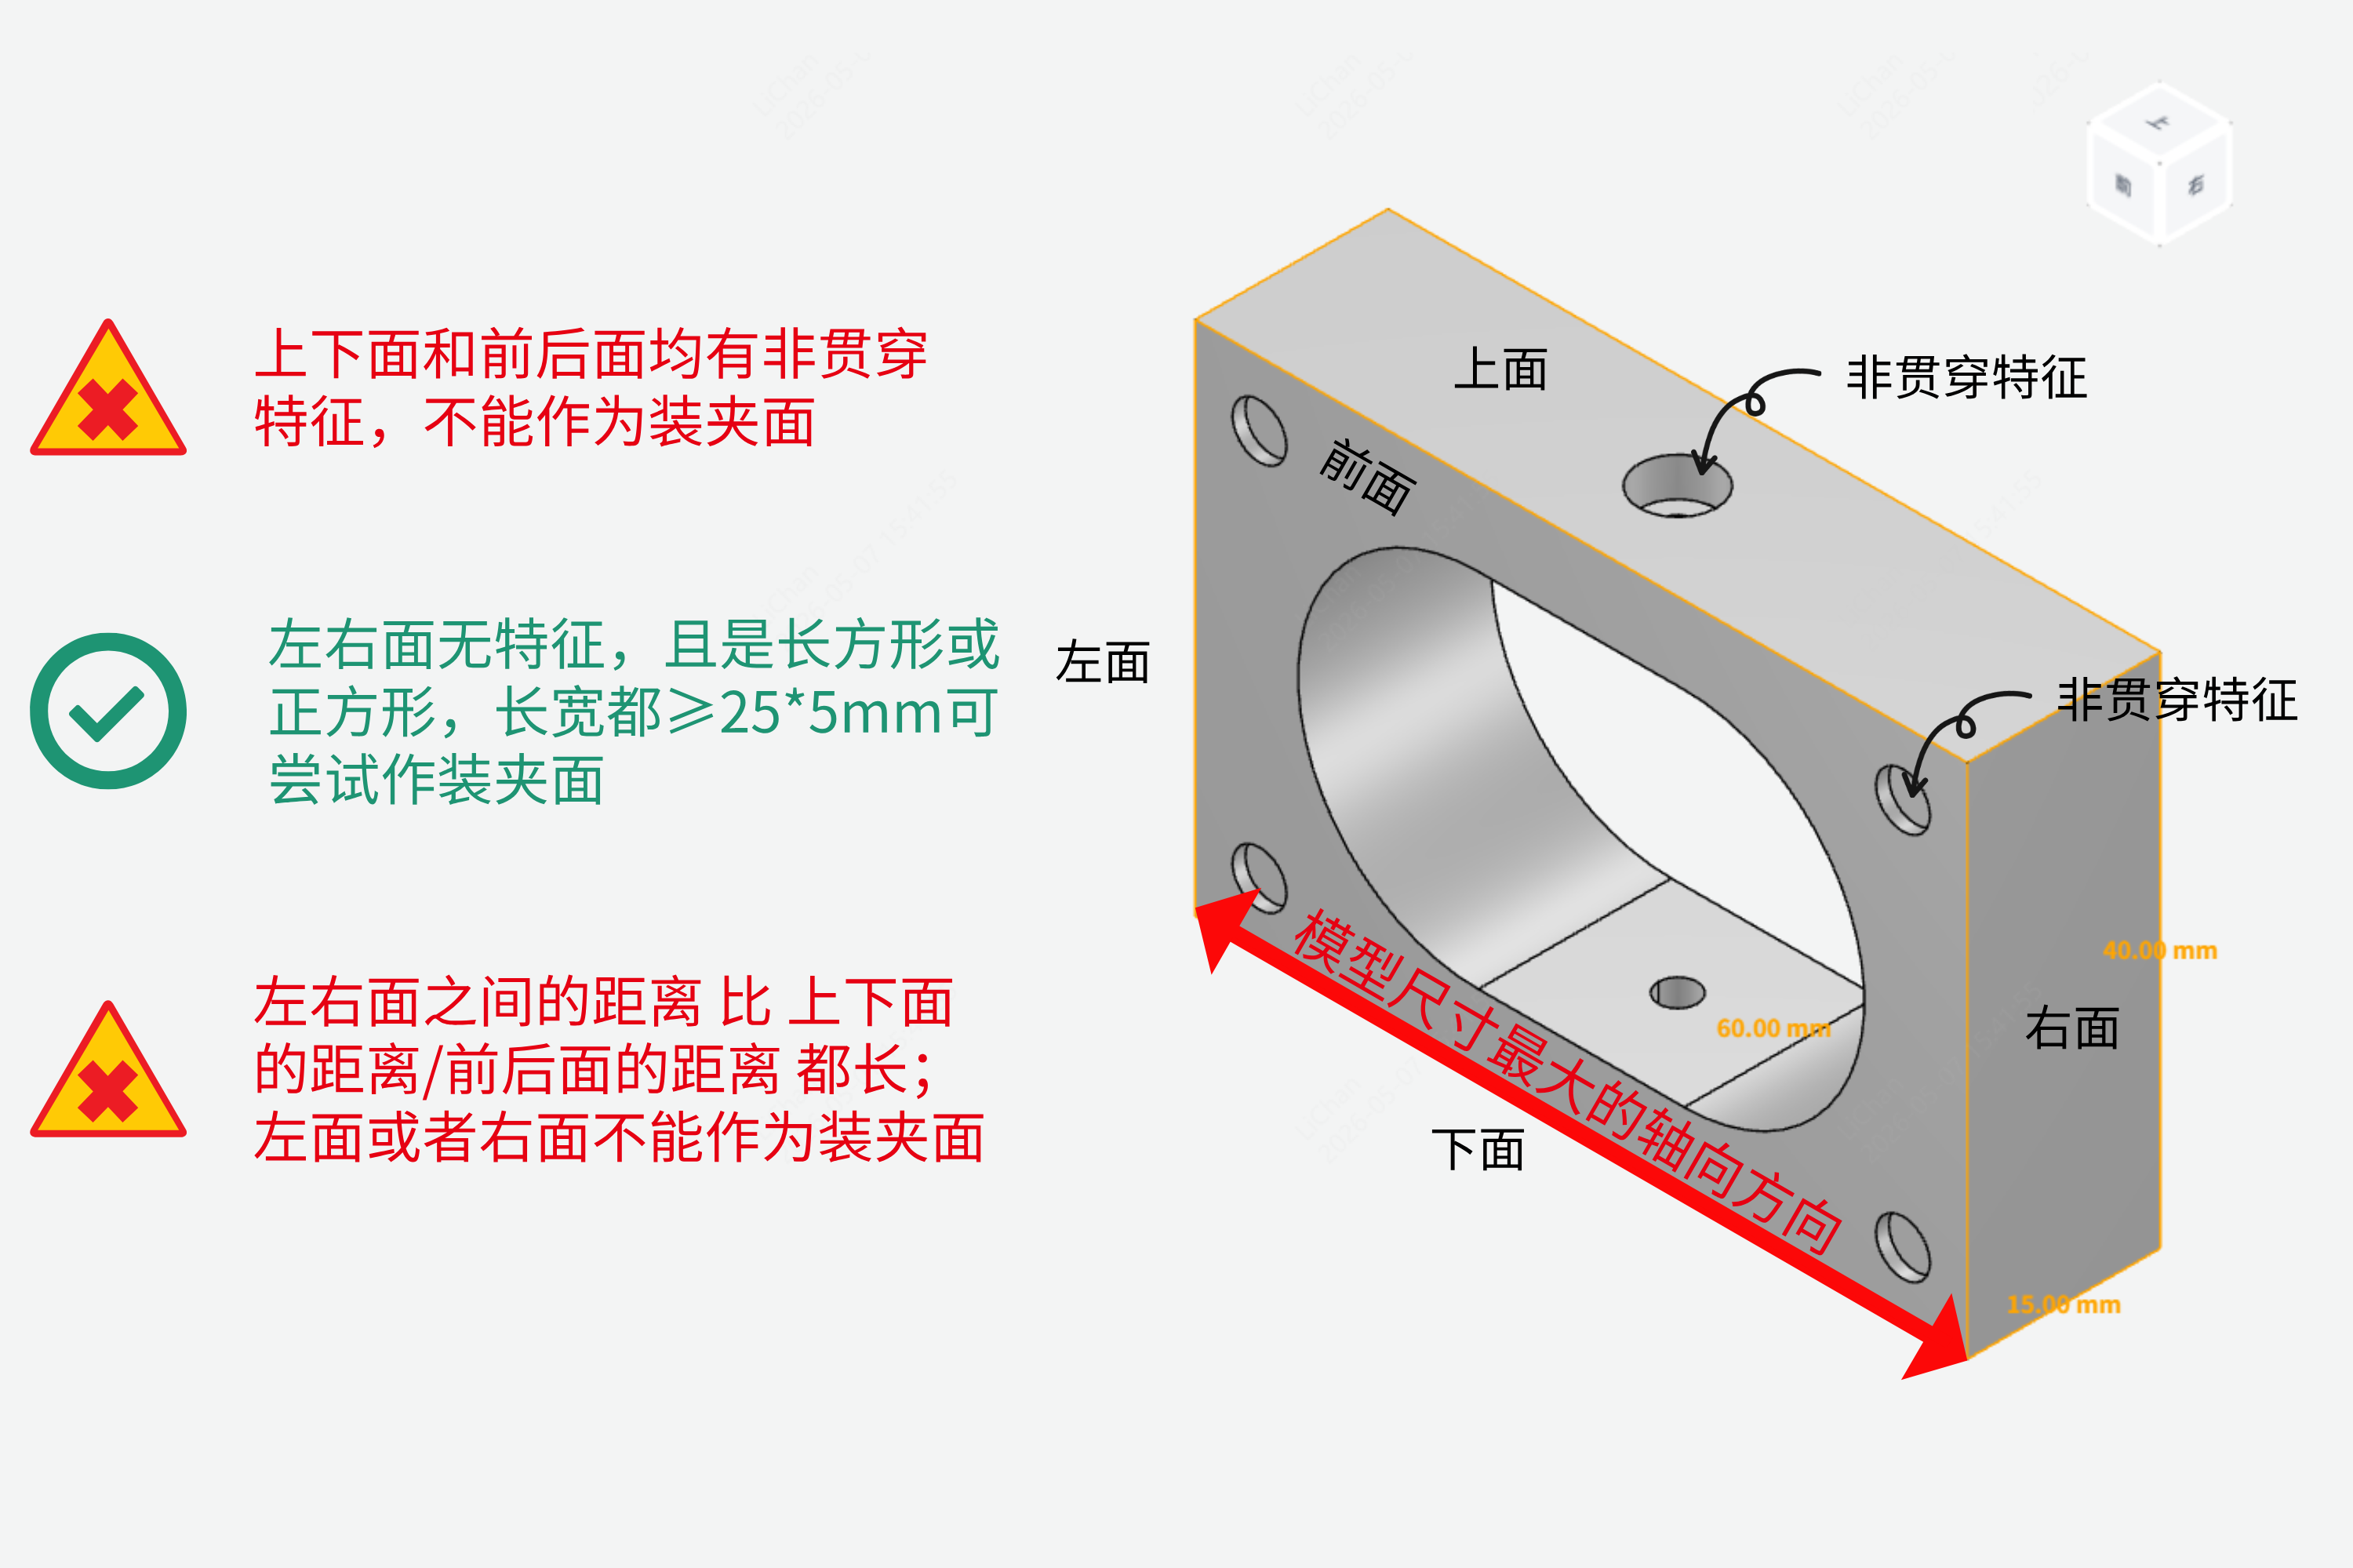
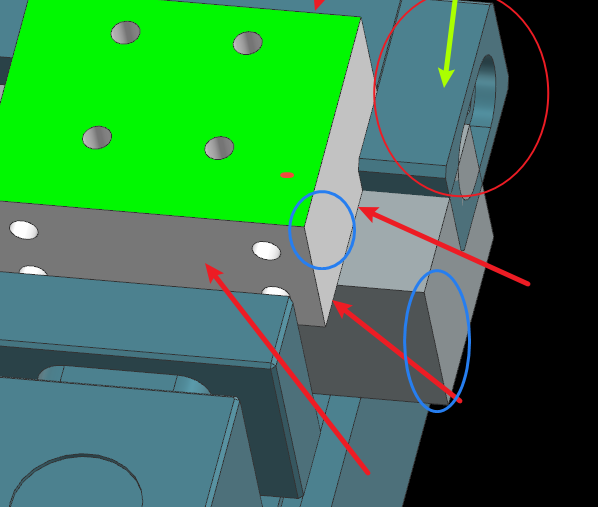
有侧面特征 | 4轴自动化 | 燕尾夹装夹 | 1.装夹面长宽尺寸需≥ 25×5mm; 2.装夹面仅支持完全贯穿特征; 3.装夹面不能在模型最大尺寸轴向方向; 4.需存在两两相对的平面,且与坐标轴平行/垂直(外形为方块状);勿设计为曲面或斜面 5.长宽高的限制以装夹面为基底 |
|
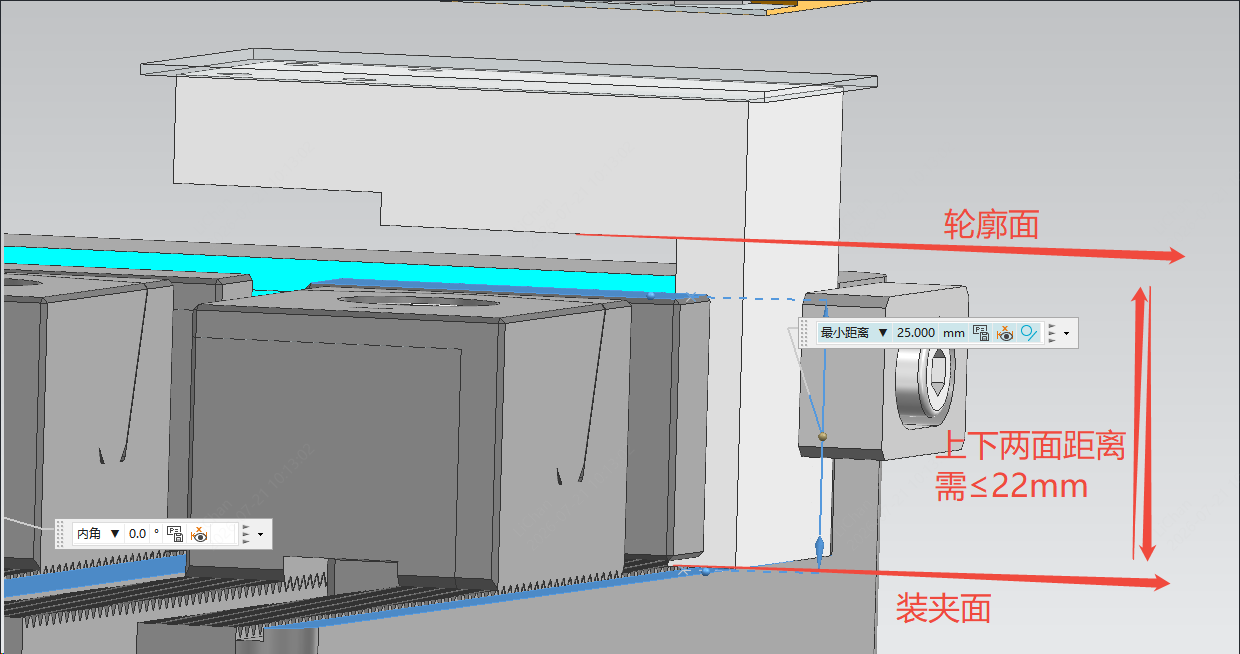
有侧面特征 | 4轴自动化 | 二次加工去燕尾 | 6mm ≤ 装夹面到同方向的零件轮廓边上的面距离 ≤ 22mm |
|
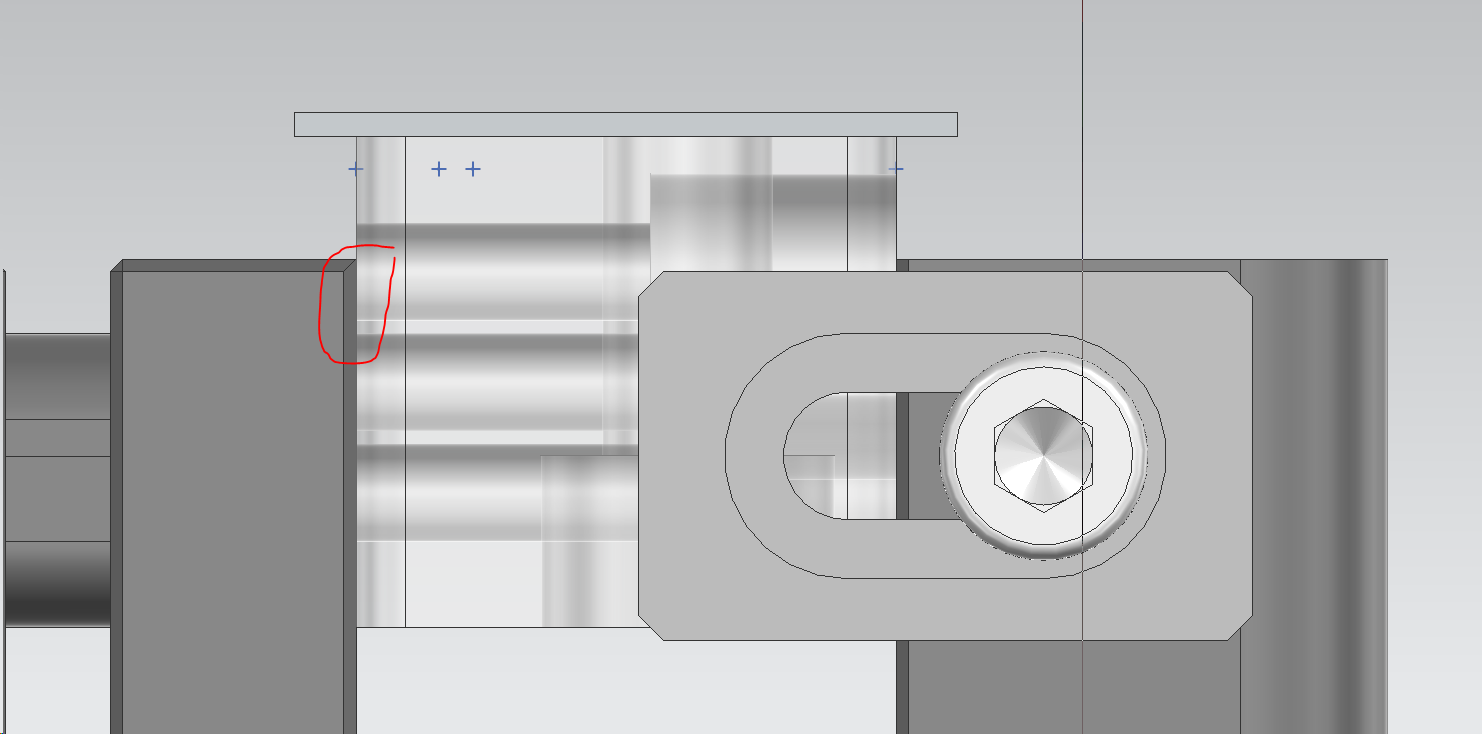
有侧面特征 | 4轴自动化 | 二次加工去燕尾 | 零件外形需是“方形”才可顺利装夹加工 |
|
六、斜面设计避坑:
斜面请勿一斜到底,且斜面边缘与装夹面之间需预留至少 1mm 的直边高度。
七、刀具和特征设计建议
(一)切除特征相关建议:
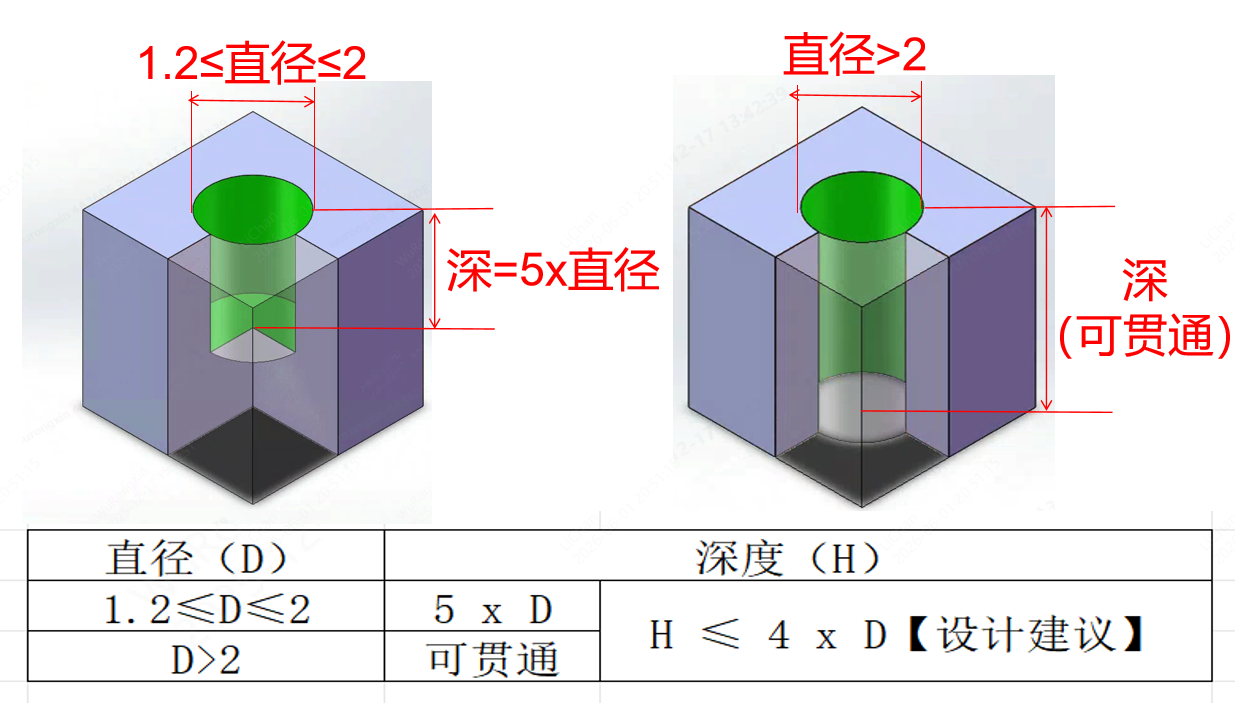
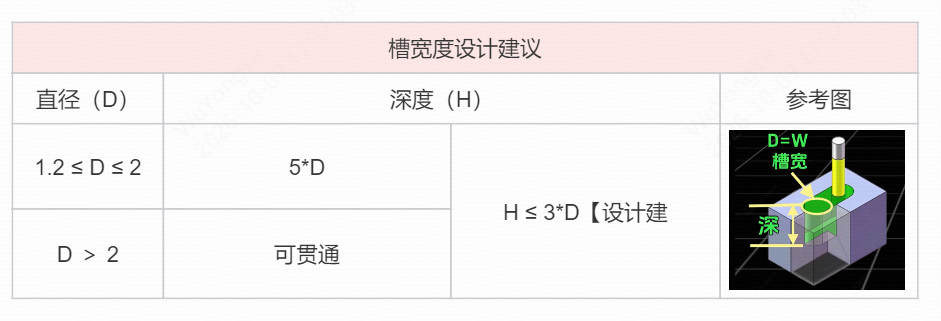
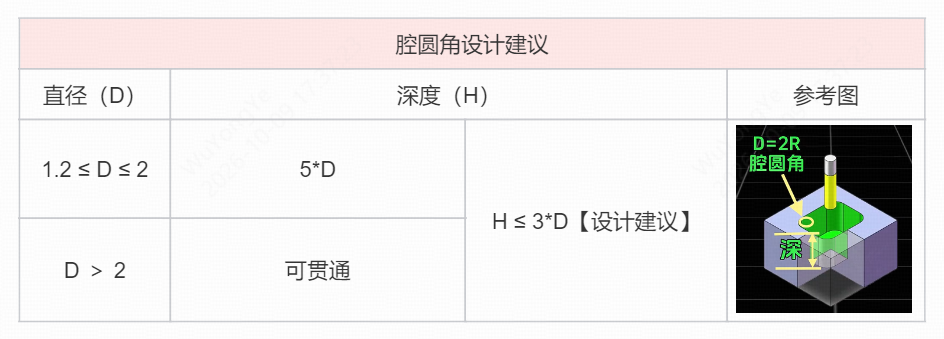
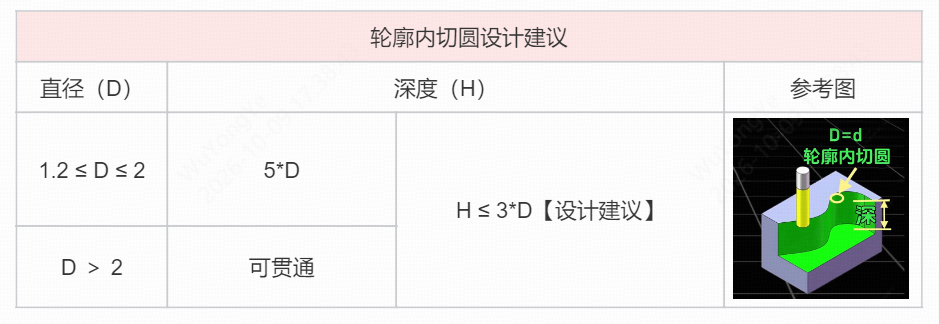
设计能否加工,关键在于刀具可否顺利通过,并留有排屑间隙。同时,刀具刀具直径越小,可加工深度越短。
1. 光孔:设计时请注意深径比。
2. 槽:设计时请注意槽宽度
3. 腔:设计时请注意腔圆角直径
4. 外轮廓:设计时请注意轮廓内切圆直径
(二)拉伸特征:
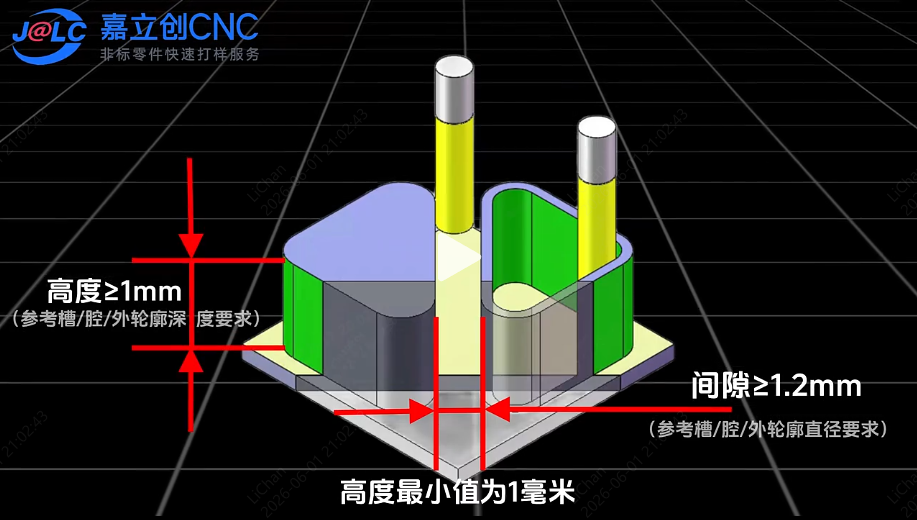
1. 台阶:四周切除留下的实体就是“台”。
台阶高度需 ≥ 1mm
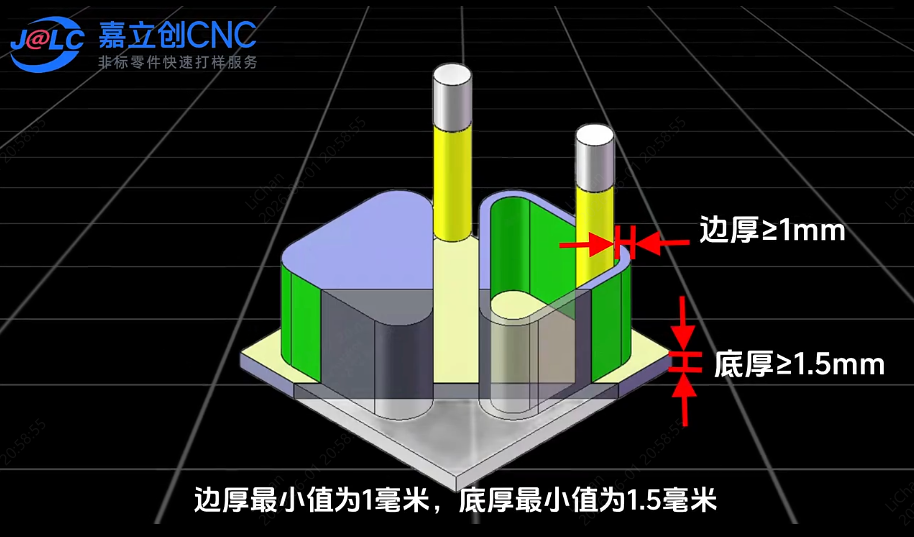
2. 边(壁厚):均匀宽度的条状实体台阶就是“边”
为保证加工的质量和使用强度,边厚(壁厚)需 ≥ 1mm,底厚需 ≥ 1.5mm;
3. 实体间隙设计要求:
两个实体之间的间隙 ≥ 1.2mm,高度 ≥ 1mm。
八、其他:
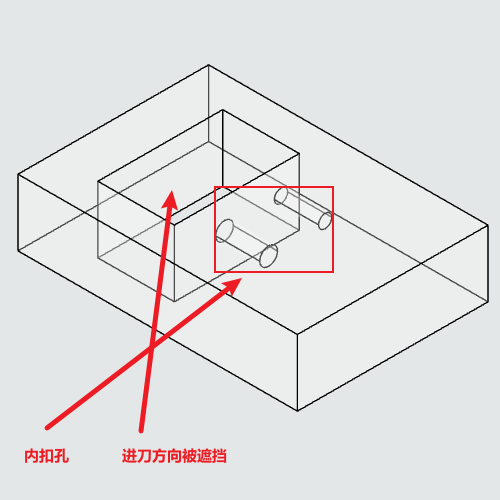
1. 倒扣设计:
请勿设计任何倒扣结构。倒扣指进刀方向被零件自身结构遮挡,导致刀具无法加工到位的设计,此类结构无法通过活动审核。
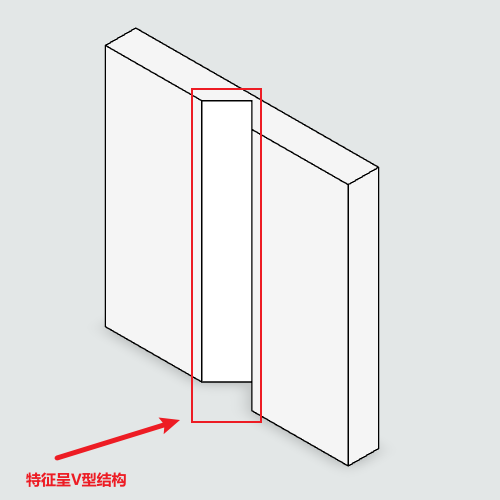
2. V型槽:
请勿设计V型槽结构。V 型槽指特征截面呈 V 形的结构,此类结构无法通过活动审核。
3. 仿真异常-存在片体结构:
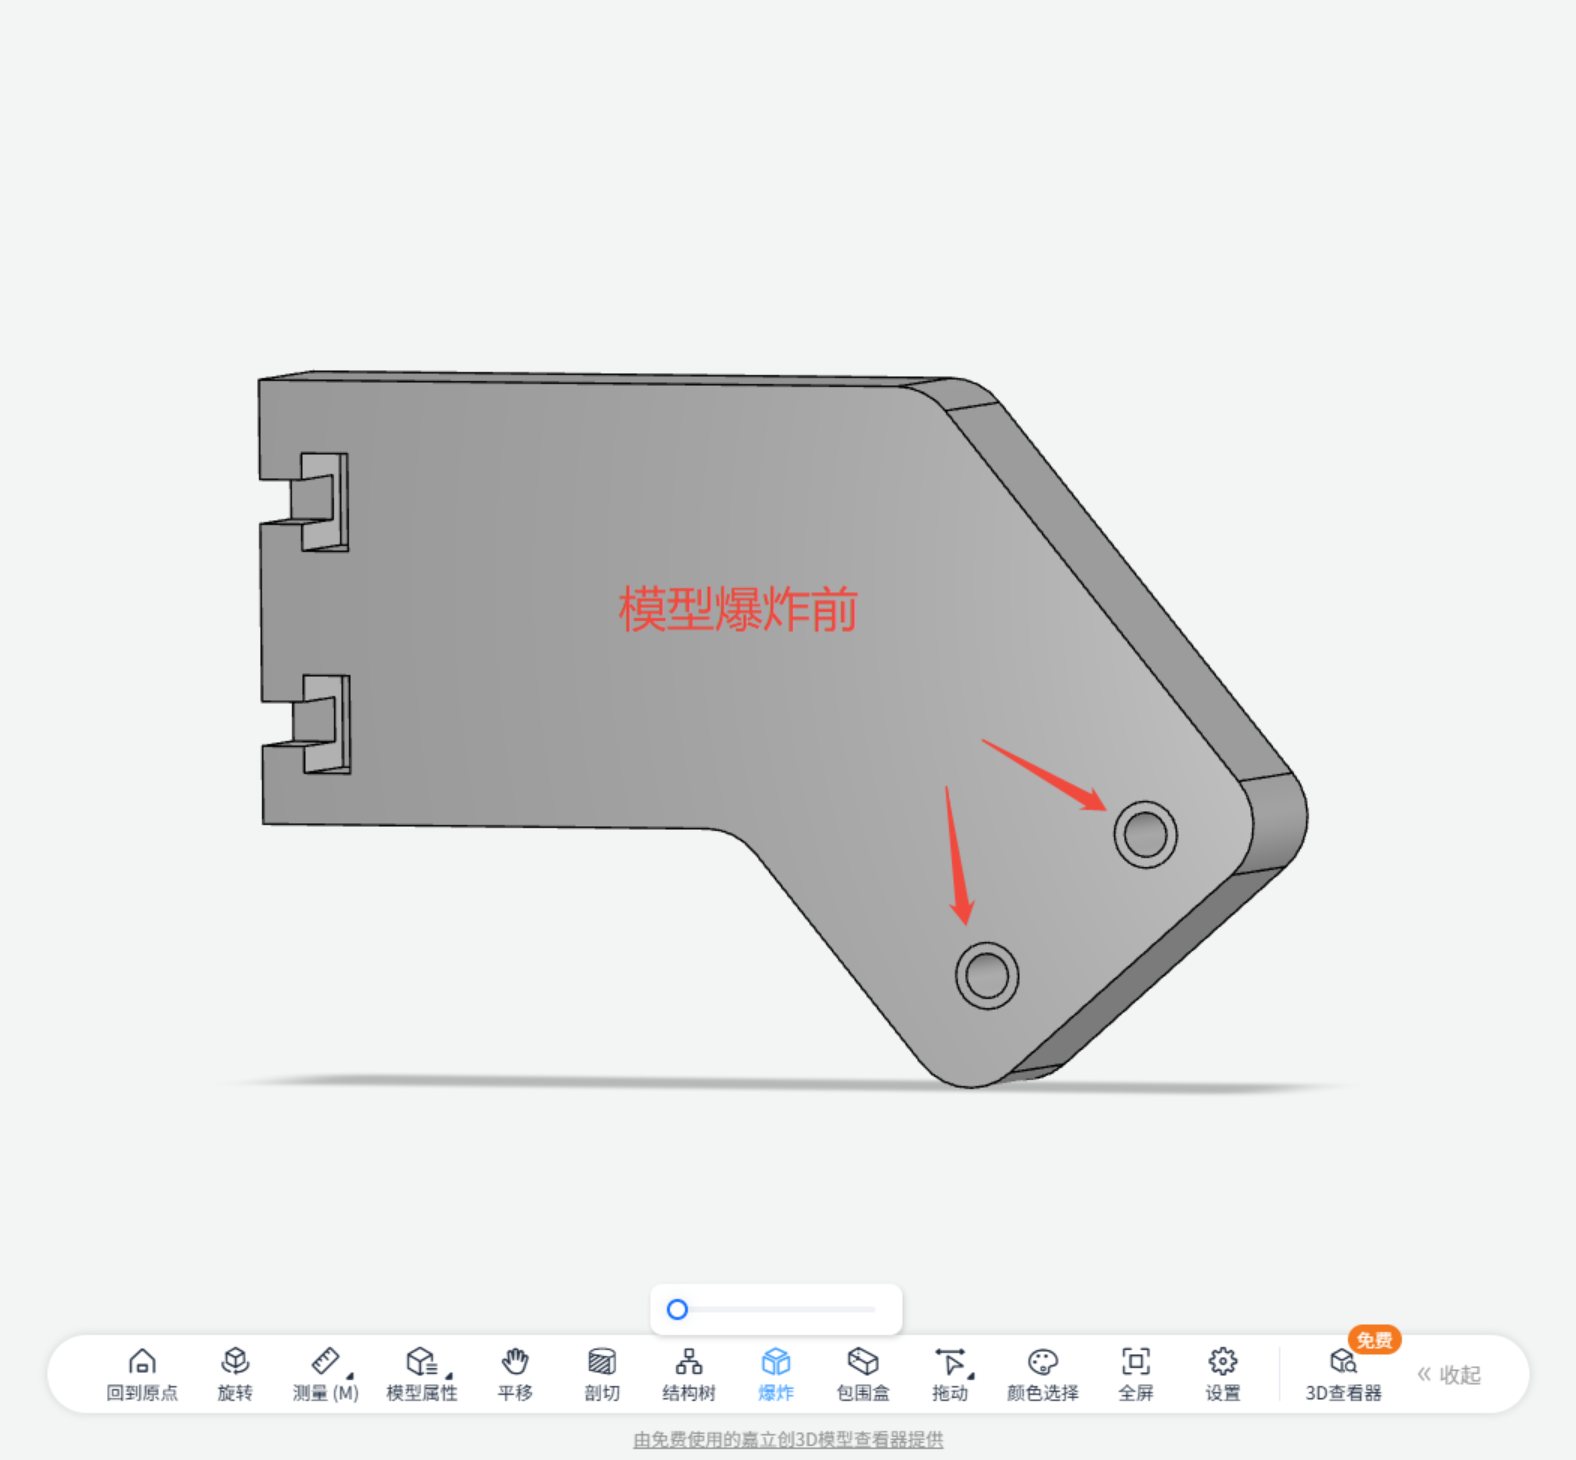
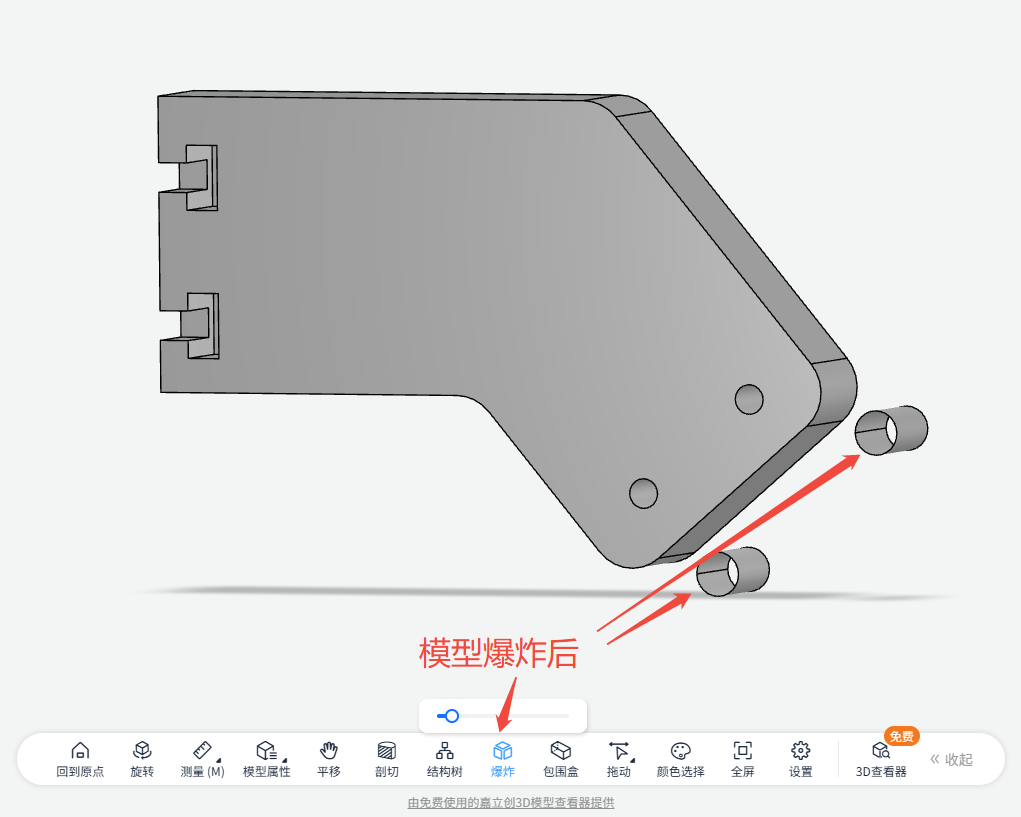
(1)什么是片体?为什么会导致报错?
片体是没有厚度的特征(非实体),而CNC加工需要完整的实体模型来识别零件特征、生成刀路。
(2)常见产生原因:
a. 文件转换问题:不同cad软件之间存在内核差异;导出step/stp文件时精度设置过低;导出时未选择“仅导出实体”选项;或者模型存在微小间隙(<0.01mm)导致导入时无法自动缝合。
b. 建模过程中的问题:建模时直接使用曲面工具创建,未转换为实体;布尔运算失败导致模型破损;存在未缝合的曲面或破面;模型有自相交、重叠面或非流形几何。
(3)自查/处理方法:
a. 自查方法:上传文件到平台上进行预览,使用爆炸功能,可看到存在片体;
b. 处理方法:重新导出文件;确认模型是实体而非曲面;运行 "检查几何体" 功能,修复破面/间隙/重叠;或确保所有曲面都已缝合为封闭实体。
4. 仿真异常-存在碎面
(1)什么是碎面?为什么会导致报错?
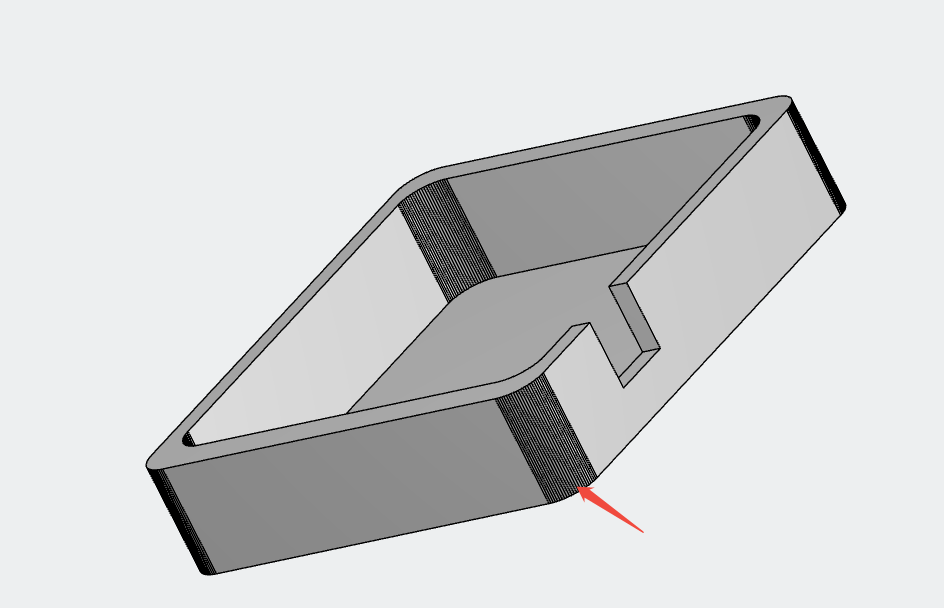
碎面指模型中的圆弧、曲面等连续几何特征,被离散为大量细碎的直线段或小面片,失去了标准平滑的圆弧 / 曲面属性。 此类特征会导致系统无法正常识别圆弧、曲面等加工特征,刀路仿真计算出现异常,校验无法通过,最终影响订单正常编程与加工。
(2)常见产生原因:
a. 草图导入问题:从其他软件复制粘贴的草图中,圆弧由多段线拼接构成,直接基于此类草图建模后,特征会保留细碎线段的形态,形成碎面。
b. 跨软件格式转换:不同 CAD 软件几何内核存在差异,打开第三方软件创建的模型并另存为 STEP/STP 格式时,圆弧与曲面可能发生离散化,分解为细碎线段。
c. 网格格式逆向转换:将 STL 等 3D 打印网格格式直接逆向转换为 STEP/STP 格式时,受网格本身精度限制,圆弧曲面会对应转化为大量小直线面片,形成碎面。
(3)自查/处理办法:
a. 草图预处理:建模前先优化草图,将多段线拼接的圆弧通过「合并曲线」「拟合圆弧」功能转换为标准平滑圆弧后,再进行后续建模操作。
b. 原生软件导出:优先使用 专业工业设计软件 完成草图绘制与全流程建模,再导出 STEP/STP 格式,减少跨软件转换带来的几何精度损耗。
c. 避免低精度逆向:请勿直接将 STL 等网格模型转为 STEP 格式用于加工;如需复用轮廓,建议基于参考轮廓重新绘制标准平滑草图后再建模导出。
九、不支持的特征:
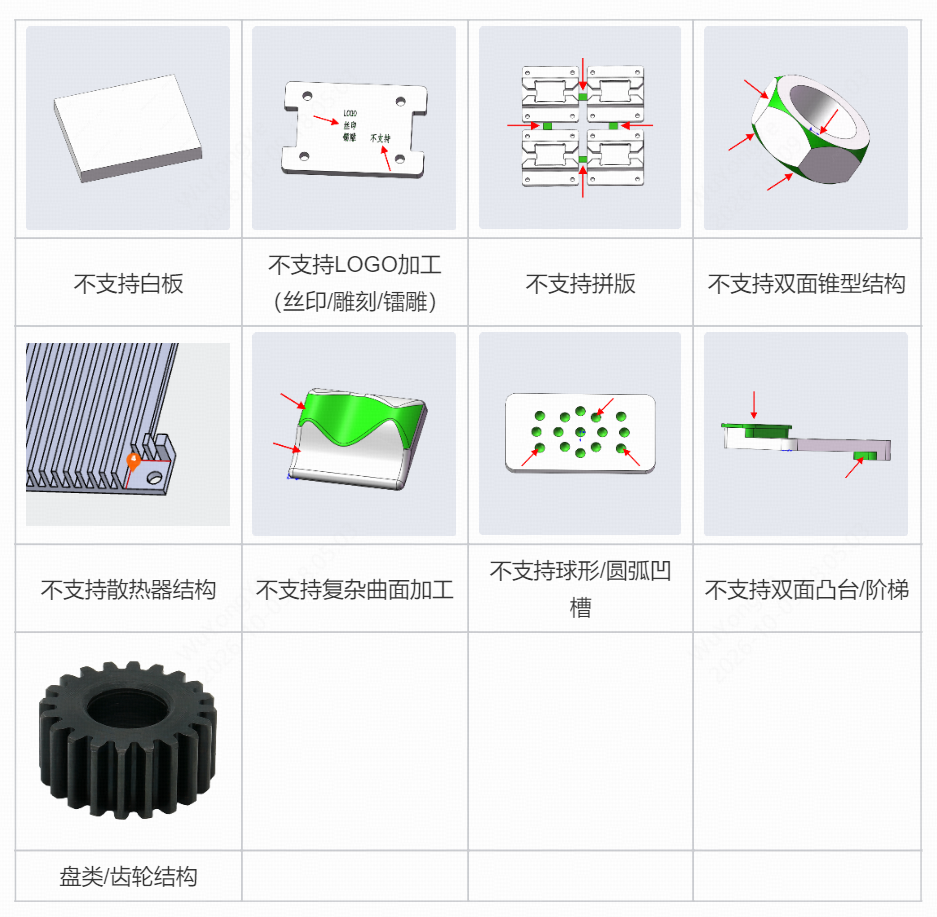
1. 不支持双面台阶:
定义:台阶是指零件轮廓上因材料切除形成的阶梯状凸起或凹陷结构。
规则:不支持双面台阶(指零件同一位置的正反两面均有阶梯状结构),此类结构无法通过活动审核。
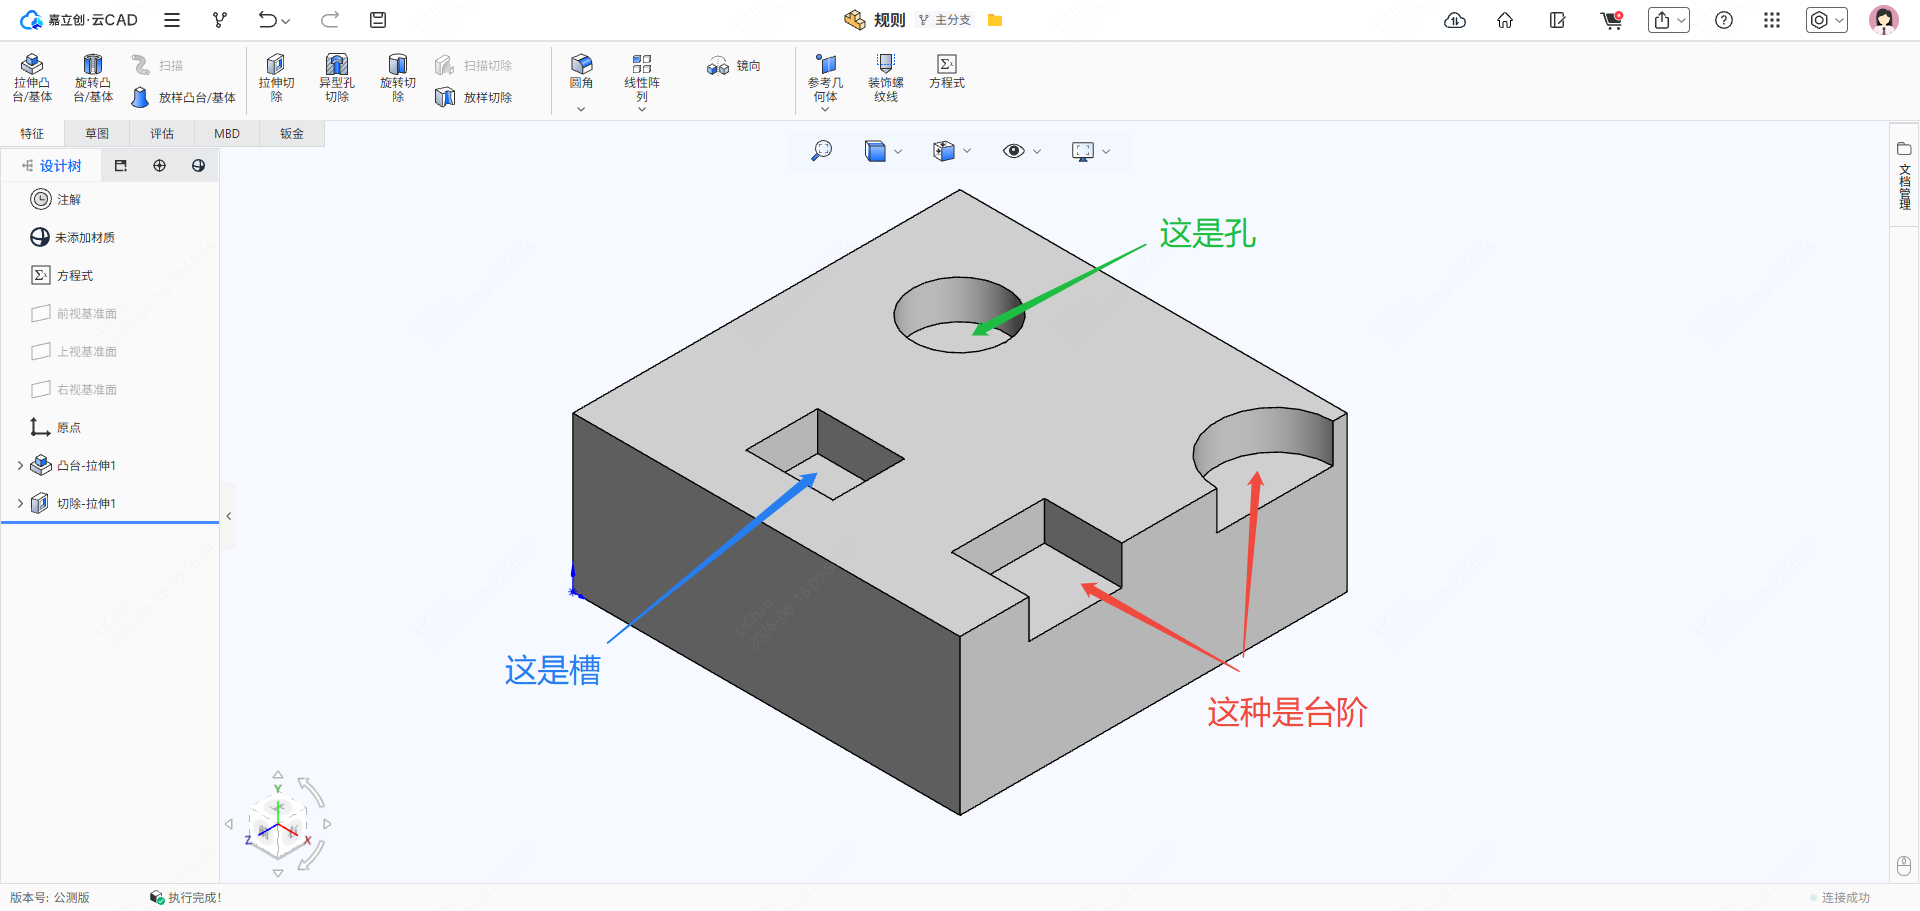
2. 提示:存在LOGO
槽深最小需 ≥ 1mm,深度 < 1mm 将被判定为存在logo。
活动配备刀具库(无侧面特征)

已点赞
注意:此留言仅作为与客户日常交流之用,回复不是很及时,急切问题请联系我司工作人员处理!
0 / 500


请先
共 0 条
- 1